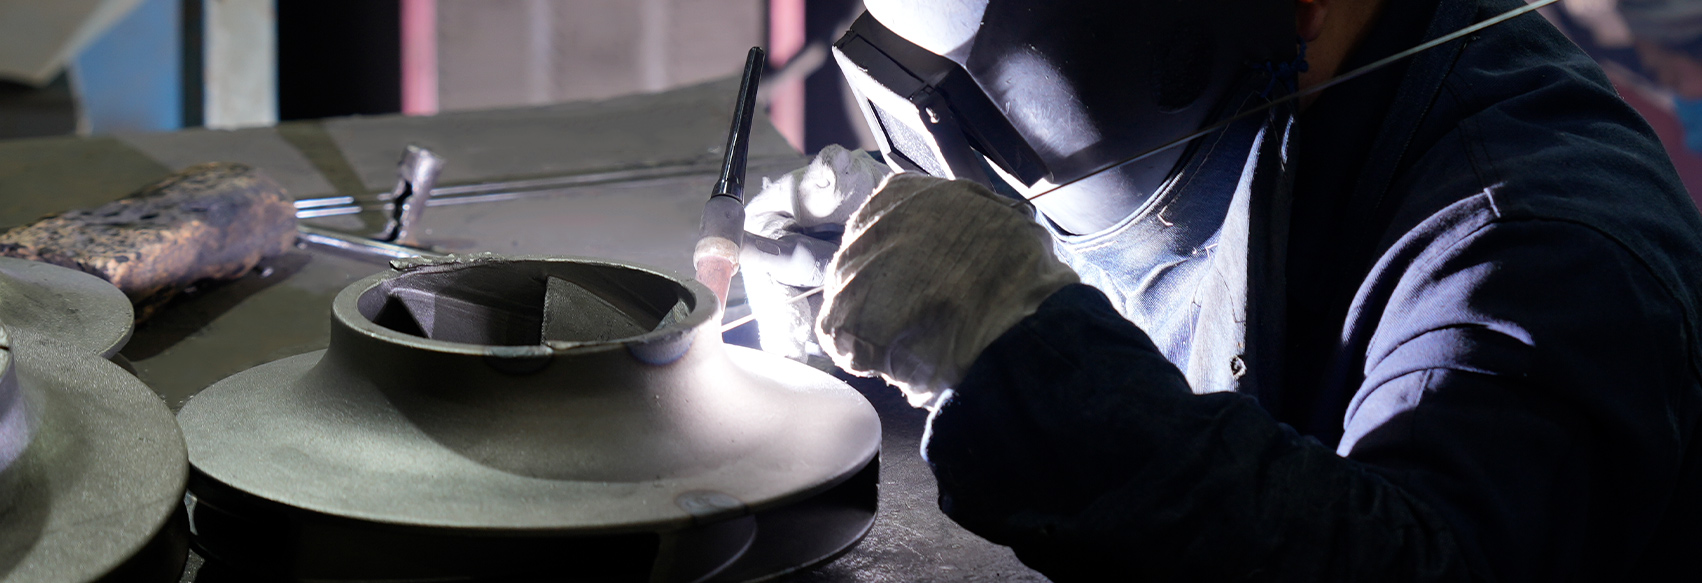
Ống đúc bằng thép không gỉ đại diện cho một giải pháp kỹ thuật quan trọng để di chuyển chất lỏng có nhiệt độ cao, áp suất cao và có tính ăn mòn cao trên các hệ thống công nghiệp quan trọng. Bằng cách tạo hình ống trực tiếp từ kim loại nóng chảy bằng cách sử dụng quy trình đúc tĩnh hoặc ly tâm chuyên dụng, việc đúc sẽ tránh được các hạn chế về hướng cấu trúc của đường ống hàn hoặc gia công nguội. Phương pháp sản xuất này đạt được các đặc tính cơ học đẳng hướng tuyệt đối, đảm bảo ngăn chặn áp suất đồng đều, khả năng chống mỏi nhiệt đặc biệt và tính toàn vẹn cấu trúc vượt trội trong môi trường khắc nghiệt mà hỏng hóc không phải là một lựa chọn.
Luyện kim đúc: Độ bền đẳng hướng so với cấu trúc hạt định hướng
Để nắm bắt được giá trị kỹ thuật của một ống đúc thép không gỉ , người ta phải phân tích ma trận hạt cực nhỏ được hình thành trong quá trình hóa rắn. Ống rèn tiêu chuẩn được sản xuất bằng cách cán một tấm thép phẳng thành hình trụ và hàn đường nối, hoặc bằng cách xuyên qua một phôi rắn một cách cơ học để tạo ra một ống liền mạch. Mặc dù các quá trình thao tác cơ học này hiệu quả nhưng chúng tạo ra dòng hạt có hướng rõ rệt dọc theo trục biến dạng. Cách bố trí cấu trúc dị hướng này có nghĩa là vật liệu hoạt động khác nhau khi chịu tác dụng của lực song song với hạt so với lực vuông góc với nó.
Đúc về cơ bản thay đổi mô hình này. Khi thép không gỉ nóng chảy được đổ vào khuôn quay trong quá trình đúc ly tâm, nó sẽ đông cứng dưới áp lực định hướng mạnh từ thành ngoài vào trong. Điều này tạo ra cấu trúc tinh thể đẳng hướng, nghĩa là các thuộc tính cơ học—như độ bền kéo, cường độ chảy và khả năng kéo dài—hoàn toàn đồng nhất theo mọi hướng (hướng tâm, trục và chu vi). Đối với các dây chuyền xử lý áp suất cao, độ bền đồng đều sẽ ngăn ngừa hiện tượng phồng cục bộ hoặc đứt gãy theo hướng khi áp suất bên trong tăng đột biến.
Hơn nữa, quá trình đúc cho phép tùy chỉnh hạt chính xác thông qua các đường cong làm mát được kiểm soát. Các xưởng đúc công nghiệp có thể đưa ra các nguyên tố hợp kim cụ thể như molypden, niken và crom theo tỷ lệ thể tích chính xác mà không phải lo lắng về các giới hạn nứt hoặc cứng khi gia công hạn chế sản xuất rèn. Điều này cung cấp cho các nhà máy xử lý hóa chất những đường ống được thiết kế để chịu được axit, nước muối có tính ăn mòn cao và các thành phần hóa học dao động mà không bị suy thoái sớm.
Phân tích so sánh: Đúc ly tâm, Đúc tĩnh và Ống liền mạch rèn
Các nhà thiết kế kỹ thuật phải đánh giá cẩn thận các phương pháp sản xuất được sử dụng để tạo ra mạng lưới đường ống công nghiệp. Mỗi phương pháp đều tác động đến tính nhất quán của độ dày tường, mật độ kết cấu và hiệu quả chi phí lâu dài. Ba phương pháp chính được sử dụng cho môi trường dịch vụ khắc nghiệt là đúc ly tâm, đúc tĩnh và thao tác rèn liền mạch.
Đúc ly tâm: Quá trình này bao gồm việc đổ thép không gỉ lỏng vào khuôn quay nhanh. Lực ly tâm (thường vượt quá 60G đến 100G) đẩy kim loại nguyên chất, đậm đặc hơn ra ngoài vào thành khuôn, trong khi các tạp chất, oxit và khí nhẹ hơn di chuyển đến lõi rỗng bên trong, nơi chúng được gia công cơ học. Điều này mang lại thành ống dày đặc, không có khoảng trống với độ chính xác về kích thước vượt trội và độ dày thành đồng đều trong thời gian dài.
Đúc tĩnh: Được sử dụng chủ yếu cho các hình dạng phức tạp, đường kính thay đổi hoặc kết nối mặt bích tích hợp, đúc tĩnh đổ kim loại nóng chảy vào khuôn cát hoặc gốm cố định. Mặc dù nó mang lại sự linh hoạt trong thiết kế chưa từng có nhưng nó chỉ dựa vào trọng lực để nén, nghĩa là nó đòi hỏi phải đặt ống nâng cẩn thận và quản lý nhiệt chính xác để ngăn ngừa các lỗ co ngót bên trong hoặc độ xốp của khí.
Rèn liền mạch: Được tạo ra thông qua quá trình ép nóng và ép đùn liên tục, ống liền mạch rèn có bề mặt hoàn thiện tuyệt vời và cấu trúc hạt mịn. Tuy nhiên, nó bị giới hạn ở đường kính ngoài tiêu chuẩn và phải vật lộn với những bức tường siêu dày. Việc sản xuất đường ống có thành dày tùy chỉnh thông qua quá trình ép đùn đòi hỏi phải đầu tư vốn lớn vào công cụ, khiến phương pháp này không khả thi về mặt kinh tế đối với các cấu hình công nghiệp chuyên dụng, khối lượng thấp.
| Thuộc tính / Tính năng | Ống đúc ly tâm | Ống đúc tĩnh | Ống liền mạch rèn |
| Tính toàn vẹn về cấu trúc | Siêu đậm đặc; độ xốp bằng không do nén ly tâm | Mật độ thay đổi; yêu cầu kiểm tra chụp X quang cho các khoảng trống | Mật độ cao; dễ bị rách định hướng |
| Độ dày của tường | Hầu như không giới hạn; dễ dàng đạt được các biên dạng tường nặng | Tính linh hoạt cao; chứa các biến thể của bức tường bước | Bị giới hạn bởi công suất máy ép đùn và hạn chế về khuôn |
| Tùy chỉnh hình học | Giới hạn ở các biên dạng hình trụ thẳng, đồng đều | Tối đa; có thể kết hợp các khúc cua, khuỷu tay và mặt bích | Chỉ chạy thẳng tiêu chuẩn; yêu cầu phụ kiện riêng biệt |
| Tính chất cơ học | Hoàn toàn đẳng hướng (đồng nhất về mọi chiều) | Đẳng hướng (có thể biểu hiện những biến đổi nhỏ về ranh giới hạt) | Bất đẳng hướng (cường độ dọc cao, cường độ ngang thấp hơn) |
| Thời gian thực hiện công cụ / Chi phí | Thấp đến trung bình; khuôn hình trụ có thể tái sử dụng | Vừa phải; yêu cầu các mẫu dành riêng cho khuôn | Chi phí thiết lập cực cao cho kích thước không chuẩn |
Chiến lược hợp kim cho các điều kiện dịch vụ công nghiệp nặng
Ưu điểm chính của việc triển khai các giải pháp ống đúc bằng thép không gỉ là sự dễ dàng trong đó các công thức luyện kim có thể được điều chỉnh để nhắm tới các cơ chế phân hủy cụ thể. Không giống như các nhà máy sản xuất vật liệu rèn yêu cầu sản xuất nhiều tấn để đáp ứng yêu cầu về hóa học tùy chỉnh, các lò đúc hoạt động theo lô nhỏ hơn. Tính linh hoạt này cho phép các kỹ sư cơ khí tối ưu hóa thành phần hóa học để chống ăn mòn cục bộ, oxy hóa ở nhiệt độ cao hoặc biến dạng từ biến.
Một số loại riêng biệt thống trị lĩnh vực đúc hiệu suất cao, mỗi loại sử dụng các tỷ lệ luyện kim chính xác để xử lý các thách thức nhiệt động riêng biệt:
- ■ Hợp kim đúc Austenitic (ví dụ: CF8M / CF3M): Các loại thép đúc tương đương 316/316L này có chứa 17% đến 21% crom và 9% đến 13% niken, được tăng cường với 2% đến 3% molypden. Việc đưa molypden làm giảm đáng kể khả năng dễ bị rỗ và ăn mòn kẽ hở của vật liệu trong môi trường nước có hàm lượng clorua cao, khiến chúng không thể thiếu đối với các cơ sở khử muối ngoài khơi.
- ■ Hợp kim đúc song công và siêu song công (ví dụ: CE3MN): Với cấu trúc vi mô hai pha cân bằng gồm khoảng 50% ferrite và 50% austenite, ống đúc song công mang lại cường độ chảy gần gấp đôi so với ống austenit tiêu chuẩn. Chúng chứng tỏ khả năng chống nứt ăn mòn do ứng suất (SCC) cực cao trong môi trường giàu hydro sunfua thường thấy trong khai thác dầu ở biển sâu.
- ■ Hợp kim đúc chịu nhiệt (ví dụ: HK40 / HP40): Được pha chế với hàm lượng cacbon cao (0,35% đến 0,45%) cùng với hàm lượng niken cao (20% đến 35%) và crom (24% đến 27%), các ống đúc chuyên dụng này được thiết kế để hoạt động liên tục ở nhiệt độ trên 1600°F (870°C). Chúng chống lại hiện tượng rão cấu trúc vi mô và quá trình cacbon hóa bên trong bên trong các lò nứt hóa dầu.
Thực tế kinh tế: Chi phí mua sắm so với Lợi tức đầu tư trong vòng đời
Khi phân tích các khía cạnh tài chính của việc mua sắm đường ống công nghiệp, việc so sánh tài sản chỉ dựa trên chi phí vốn trả trước (CAPEX) cho thấy một bức tranh tài chính chưa hoàn chỉnh. Ống đúc bằng thép không gỉ có thành nặng có mức giá ban đầu cao hơn hẳn so với đường ống hàn dọc tiêu chuẩn. Tuy nhiên, khi đánh giá tổng chi phí sở hữu (TCO) trong khoảng thời gian hoạt động điển hình của cơ sở từ 25 đến 40 năm, tài sản cố định thường mang lại khoản tiết kiệm dài hạn đáng kể.
Hãy xem xét một kịch bản kỹ thuật thực tế trong một cơ sở xử lý nước thải đô thị áp suất cao quản lý bùn ăn mòn. Các ống hàn theo chiều dọc có sự khác biệt về luyện kim cực nhỏ, tinh tế dọc theo đường hàn. Trong khoảng thời gian 5 năm đạp xe liên tục, sự kết hợp giữa áp suất thủy lực xung và hóa chất axit thường tập trung ứng suất tại đường nối này, dẫn đến nứt ăn mòn ứng suất cục bộ. Việc sửa chữa một đoạn ống bị vỡ yêu cầu phải dừng khẩn cấp, các quy trình làm sạch, kỹ thuật viên hàn hiện trường chuyên biệt và thử nghiệm không phá hủy toàn diện—tiêu tốn hàng nghìn đô la mỗi giờ cho tổn thất vận hành.
Ma trận nghiên cứu tình huống tài chính: Khoảng thời gian hoạt động 10 năm
Dưới đây là dự báo kinh tế so sánh ống thép không gỉ đúc ly tâm đường kính 12 inch với ống hàn thay thế tiêu chuẩn trong ứng dụng chất lỏng công nghiệp mạnh mẽ:
- Mua sắm & Chuẩn bị ban đầu: Hệ thống đường ống hàn có chi phí cơ bản là 45.000 USD, trong khi hệ thống đường ống đúc ly tâm có giá 62.000 USD do thiết lập đúc chuyên dụng và gia công lỗ khoan bên trong bắt buộc.
- Nhịp độ kiểm tra không phá hủy (NDT): Các đường hàn yêu cầu kiểm tra siêu âm thường xuyên trên các đường hàn 24 tháng một lần để quét sự lan truyền ứng suất, tổng chi phí khoảng 14.000 USD trong 10 năm. Ống đúc, có ma trận đẳng hướng không có đường nối, yêu cầu kiểm tra độ thấm thuốc nhuộm và trực quan cơ bản với chi phí dưới 3.500 USD trên cùng một nhịp.
- Sự kiện ngừng hoạt động ngoài kế hoạch: Quá trình theo dõi nhà máy trước đây cho thấy trung bình có 1,5 lỗi lỗ kim liên quan đến đường may mỗi thập kỷ đối với các đường hàn dưới áp suất tuần hoàn. Mỗi lần hỏng hóc buộc phải ngừng hoạt động một phần cơ sở trong 14 giờ, ước tính tổn thất tài sản là 32.000 USD. Cơ sở hạ tầng truyền có tỷ lệ lỗi lịch sử gần bằng 0 trong các điều kiện phù hợp.
- Tình hình tài chính ròng: Mặc dù CAPEX ban đầu cao hơn 17.000 USD, ống đúc bằng thép không gỉ tiết kiệm hơn 42.500 USD chi phí bảo trì, kiểm tra tuân thủ và giảm thiểu thời gian ngừng hoạt động, mang lại khả năng khấu hao toàn bộ vốn trong vòng bốn năm đầu tiên sử dụng.
Quy trình xác minh chất lượng và tiêu chuẩn kiểm tra
Bởi vì các sản phẩm ống đúc bằng thép không gỉ thường xuyên được đưa vào các hoạt động dịch vụ khắc nghiệt, nơi mà việc ngăn chặn có thể dẫn đến nguy hiểm cho môi trường hoặc rủi ro cho nhân viên, nên việc tuân thủ sản xuất phải tuân thủ các tiêu chuẩn kỹ thuật quốc tế nghiêm ngặt. Các tổ chức như Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ (ASTM) và Hiệp hội Kỹ sư Cơ khí Hoa Kỳ (ASME) duy trì các nhiệm vụ theo dõi, thử nghiệm và xác nhận nghiêm ngặt.
Tiêu chuẩn cốt lõi quản lý ống thép không gỉ austenit đúc ly tâm cho dịch vụ ăn mòn và nhiệt độ cao là ASTM A451. Tiêu chuẩn này đưa ra các giới hạn nghiêm ngặt về dung sai thành phần hóa học, yêu cầu xử lý nhiệt và hồ sơ thử nghiệm cơ học. Tất cả vật đúc phải trải qua quá trình ủ dung dịch đầy đủ—làm nóng ống đúc đến nhiệt độ vượt quá 1900°F (1040°C), sau đó làm nguội nhanh bằng nước—để hòa tan lại bất kỳ cacbua crom nào kết tủa trong quá trình hóa rắn ban đầu, từ đó khôi phục khả năng chống ăn mòn tối đa cho ma trận tinh thể.
Ngoài việc xác minh về mặt hóa học, các xưởng đúc phải thực hiện thử nghiệm không phá hủy (NDT) nhiều tầng để đảm bảo các bức tường bên trong không có các dị thường dưới bề mặt. Thử nghiệm áp suất thủy tĩnh được áp dụng rộng rãi, buộc nước vào ống kín ở mức gấp 1,5 lần áp suất thiết kế định mức tối đa để xác minh khả năng ngăn chặn tuyệt đối. Đối với môi trường an toàn tối đa, chẳng hạn như vòng làm mát năng lượng hạt nhân hoặc xử lý khí áp suất cao, kiểm tra thể tích như chụp X quang (thử nghiệm bằng tia X) hoặc thử nghiệm siêu âm theo từng giai đoạn tiên tiến (PAUT) được triển khai để lập bản đồ cấu trúc bên trong, đảm bảo hoàn toàn không có lỗ xốp vi mô, vết rách hoặc biến đổi mật độ.
Tài liệu tham khảo
• ASTM quốc tế. ASTM A451/A451M - Đặc điểm kỹ thuật tiêu chuẩn cho ống thép Austenitic đúc ly tâm cho dịch vụ nhiệt độ cao . Tây Conshohocken, PA.
• Hiệp hội Kỹ sư Cơ khí Hoa Kỳ (ASME). ASME B31.3 - Mã quy trình đường ống cho các ứng dụng chất lỏng công nghiệp nặng . New York, NY.
• Tạp chí Kỹ thuật và Hiệu suất Vật liệu. Sự tiến hóa vi cấu trúc và đẳng hướng cơ học của hợp kim thép không gỉ đúc ly tâm .